

en
 Maison / Nouvelles / Actualités de l'industrie / Défauts DTY courants : taches d'huile, peluches, variation de couleur et comment les repérer
Actualités de l'industrie
Défauts DTY courants : taches d'huile, peluches, variation de couleur et comment les repérer
2026-09-17
Au cours de nos années de production et de fourniture de fils texturés en polyester (DTY) aux usines textiles du monde entier, nous avons appris que la différence entre un bon tissu et un excellent tissu se résume souvent à la qualité du fil de base. Même après avoir confirmé qu'une bobine DTY répond aux spécifications requises en termes de deniers, de nombre de filaments et de ténacité, vous pouvez toujours rencontrer des problèmes lors des processus ultérieurs de tissage, de tricot ou de teinture. Trois des problèmes les plus courants et les plus frustrants que nous constatons dans l'industrie sont les taches d'huile, les peluches et les variations de couleur. Comprendre exactement les causes de ces problèmes et savoir comment les détecter rapidement peut vous éviter des retards de production coûteux et un gaspillage de tissu. Partageons quelques informations pratiques provenant de l'usine.
Taches d'huile sur DTY
Les taches d’huile sont l’un des défauts les plus visibles et irritants du DTY. Ils apparaissent sous forme de taches ou de stries sombres et grasses le long de la surface du fil et peuvent sérieusement compromettre l'apparence et la possibilité de teinture du tissu final. Ces taches sont généralement introduites lors du processus d'étirage-texturation, au cours duquel le fil passe à travers des rouleaux à grete vitesse et des points de lubrification. Un coupable courant est une mauvaise application de finition d’essorage ou d’huile de coning. Si le système d'application d'huile n'est pas calibré correctement (trop d'huile ou si l'huile est inégalement répartie), cela peut entraîner des éclaboussures et une accumulation sur le fil.
Une autre source de taches d’huile est la contamination des machines. Au fil du temps, l'huile des roulements, des engrenages ou même des lubrifiants en suspension dans l'air peut se retrouver sur le chemin du fil. Dans nos propres installations, nous accordons une attention particulière à la propreté de chaque godet et guide. Même une infime accumulation de résidus d’huile peut se transférer sur le fil, en particulier à des vitesses de production élevées.
Comment repérer les taches d'huile
Le moyen le plus simple de repérer les taches d’huile consiste à procéder à une inspection visuelle sous un éclairage vif et uniforme. Tenez la bobine sur une bobineuse et déroulez lentement quelques mètres de fil. Recherchez les taches ou les stries qui semblent plus foncées que le fil environnant. Vous pouvez également utiliser un simple « test tactile » : si le fil est gras ou collant sous vos doigts, c'est un indicateur fort. Pour un contrôle plus objectif, la « Méthode de test AATCC 118-2013 » pour l'oléofugation peut être appliquée, mais en usine, une lampe ultraviolette (UV) portable de haute qualité est un outil pratique. De nombreuses huiles coning contiennent des traceurs fluorescents ; sous la lumière UV, les taches d’huile brilleront vivement, ce qui les rendra faciles à détecter.
Fuzz (fibrillation et filaments brisés)
Le duvet, également décrit comme pilosité ou fibrillation, est la présence de filaments cassés ou saillants à la surface du faisceau de fils. Ce défaut peut engendrer des problèmes majeurs en aval : il entraîne une accumulation de peluches sur les aiguilles à tricoter et les lisses de tissage, augmente les cassures de fil et crée une surface de tissu rugueuse. Dans les cas graves, il en résulte des trous ou des zones « troubles » dans le tissu final.
Pourquoi le flou se produit-il ?
Le fuzz provient souvent d’une abrasion mécanique lors du processus de texturation. Lorsque le fil partiellement orienté (POY) passe à travers des éléments chauffants, des disques de friction et des guides, tout désalignement ou rugosité de surface de ces composants peut éroder les filaments individuels. Une autre cause fréquente est un mauvais réglage de la tension. Si le taux d'étirage est trop élevé ou si la suralimentation est incorrecte, les filaments peuvent subir une contrainte excessive et se casser, formant ainsi du duvet. Par exemple, lors de la texturation de fils à deniers plus lourds comme 300D ou 600D, les paramètres de tension doivent être soigneusement ajustés pour correspondre aux propriétés de la fibre.
Comment repérer les peluches
Une méthode simple et fiable est le « test de bobinage » ou « test au doigt ». Prenez une longueur de fil d'environ 50 cm et tenez-la tendue entre vos mains. Passez doucement votre pouce et votre index le long du fil d'un bout à l'autre. Si vous sentez une texture floue et rugueuse ou si des filaments lâches s'accrochent à vos doigts, le fil est probablement affecté. Une approche plus systématique consiste à utiliser un « fuzz board » ou un « haze mètre ». Rembobinez un petit échantillon de fil sur un tableau noir et observez la surface à la loupe. Le duvet apparaîtra comme un halo de fibres saillantes autour du faisceau de fils principal. Nous vous recommandons de vérifier des échantillons de chaque chute de production, en particulier pour les fils utilisés dans le tricotage à grande vitesse ou les applications à épaisseur fine où même une petite quantité de peluches peut causer des problèmes.
Variation de couleur (barrage de nuances et incohérence d’absorption de colorant)
La variation de couleur, ou les nuances, est sans doute le défaut le plus difficile à détecter rapidement, car il ne devient souvent visible qu'une fois le tissu teint. Il se manifeste sous forme de rayures, de bandes ou de taches de différentes nuances de la même couleur sur un tissu fini. Ce problème est presque toujours lié aux différences d’absorption de colorant entre les paquets de fils individuels ou même au sein d’un même paquet.
Quelles sont les causes des différences d’absorption des colorants ?
L'absorption du colorant par le DTY est fortement influencée par sa structure morphologique, en particulier par le niveau de cristallinité et l'orientation obtenus au cours du processus d'étirage-texturation. Si la température de thermofixation ou la tension d'étirage varie entre les positions sur la même machine de texturation, vous vous retrouverez avec des fils ayant une affinité de teinture différente. Par exemple, une légère baisse de température dans une zone chauffante peut produire un fil avec une région amorphe plus faible, qui sera teint plus clair. Il s'agit d'un défi connu dans la production polyester DTY constant à volume élevé. D'autres facteurs incluent les variations du denier par filament (DPF) et la régularité de la finition du filage.
Comment repérer les variations de couleur avant de teindre
La seule méthode véritablement fiable pour détecter les variations de colorant est un test de colorant en laboratoire. Un petit échantillon de chaque lot de production est tricoté dans une petite manche en tissu (une « chaussette tricotée ») et teint dans des conditions contrôlées. Le manchon teint est ensuite comparé à un étalon maître à l'aide d'un spectrophotomètre ou sous la lumière du jour standard (D65). La différence de couleur est mesurée à l'aide du système CIELAB (ΔE). Une valeur delta E inférieure à 0,6 est généralement considérée comme acceptable dans la plupart des applications textiles. D'après notre expérience, il est également essentiel de tester des échantillons dès le début, le milieu et la fin de chaque emballage. Un changement soudain dans l’absorption du colorant au sein d’un seul cône suggère une instabilité du processus qui nécessite une attention immédiate.
Pour un contrôle préliminaire rapide, vous pouvez tenir les bobines de fil sous une lampe à incandescence en biais. Parfois, des différences dans l'éclat du fil ou le « point blanc » peuvent être visibles, notamment entre les lots de production. Cependant, nous mettons en garde contre le recours à cette seule méthode, car elle n’est pas très sensible. Le tableau ci-dessous résume les principales méthodes d’inspection.
| Défaut | Méthode de détection rapide | Observation clé | Action recommandée |
|---|---|---|---|
| Taches d'huile | Inspection par lumière UV | Points/stries brillants | Vérifier le système d'application d'huile |
| Fuzz | Test des doigts / Fuzz board | Texture rugueuse, fibres saillantes | Inspecter les godets et les guides |
| Variation de couleur | Test de teinture en laboratoire (manche tricotée) | DeltaE > 0,6 | Vérifier la température et la tension du chauffage |
Unifier votre stratégie de contrôle qualité
La gestion de ces trois défauts courants nécessite une approche holistique du contrôle qualité. Il ne suffit pas d’inspecter le fil final ; vous devez comprendre les paramètres du processus qui sont à l'origine de chaque problème. La maintenance préventive structurée des machines de texturation, comprenant le nettoyage régulier des plaques chauffantes et le remplacement des disques de friction usés, constitue la première ligne de défense. Le calibrage des rouleaux d'application d'huile et la garantie d'une tension constante sur toutes les broches aideront à minimiser les peluches et les taches d'huile.
Pour assurer l’homogénéité des couleurs, il est essentiel de maintenir un profil thermique stable dans les machines de texturation. Nous exploitons 100 machines de texturation par étirage dans nos installations et nous avons constaté qu'un protocole rigide d'enregistrement quotidien de la température et de tests hebdomadaires de colorants sur échantillons est essentiel pour produire des produits fiables. maille légère brillante DTY and maille légère semi-brillante DTY avec un comportement de teinture constant.
Une liste de contrôle pratique pour l'inspection du fil entrant
- Contrôle visuel : Ouvrez le colis et rembobinez environ 2 mètres. Recherchez des taches d'huile ou des dommages physiques sous une lampe brillante.
- Touchez Vérifier : Passez le fil entre vos doigts. Recherchez la rugosité ou le caractère collant qui indique du duvet ou une huile inégale.
- Vérification du denier : Utilisez une bobine d'emballage pour mesurer le denier. Des écarts importants par rapport à la cible peuvent indiquer des problèmes de processus.
- Contrôle du lustre : Tenez le cône sous une lumière inclinée pour une comparaison visuelle rapide avec un étalon principal.
- Test de teinte : Si vous en avez la possibilité, effectuez un petit test de colorant en laboratoire sur un échantillon représentatif de chaque lot.
Pourquoi choisir un partenaire ayant une expérience en contrôle de processus ?
En fin de compte, la qualité de votre DTY dépend du contrôle du processus qui le sous-tend. Un fournisseur possédant une solide expérience en fabrication comprend exactement comment chaque variable, de la qualité du polymère à la vitesse de la machine en passant par la température de texturation, affecte le fil final. Lorsque vous vous approvisionnez auprès d'un fabricant qui exploite une base de production importante avec des équipements standardisés et des routines de gestion de la qualité, vous investissez dans la prévisibilité et la fiabilité.
Nous sommes fiers de dire que notre équipe de fabrication affine ces processus depuis 2007. Nos deux installations, Weien et Baoyi, couvrent une superficie d'atelier combinée de 100 000 mètres carrés. Cette échelle nous permet de maintenir un contrôle strict sur les paramètres de production et de mettre en œuvre le type de protocoles d'inspection rigoureux nécessaires pour minimiser les défauts. Pour en savoir plus sur l'importance de la cohérence des processus, vous pouvez lire notre article sur facteurs qui déterminent la qualité du monofilament de polyester . Nous pensons que le partage de ces connaissances contribue à un fonctionnement plus fluide de l’ensemble de la chaîne d’approvisionnement textile.
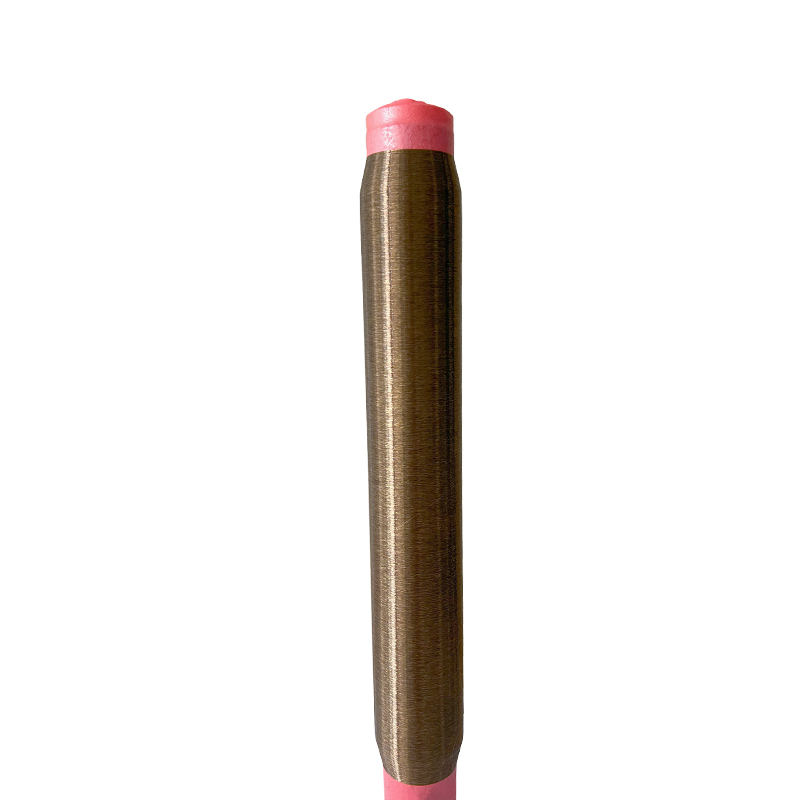
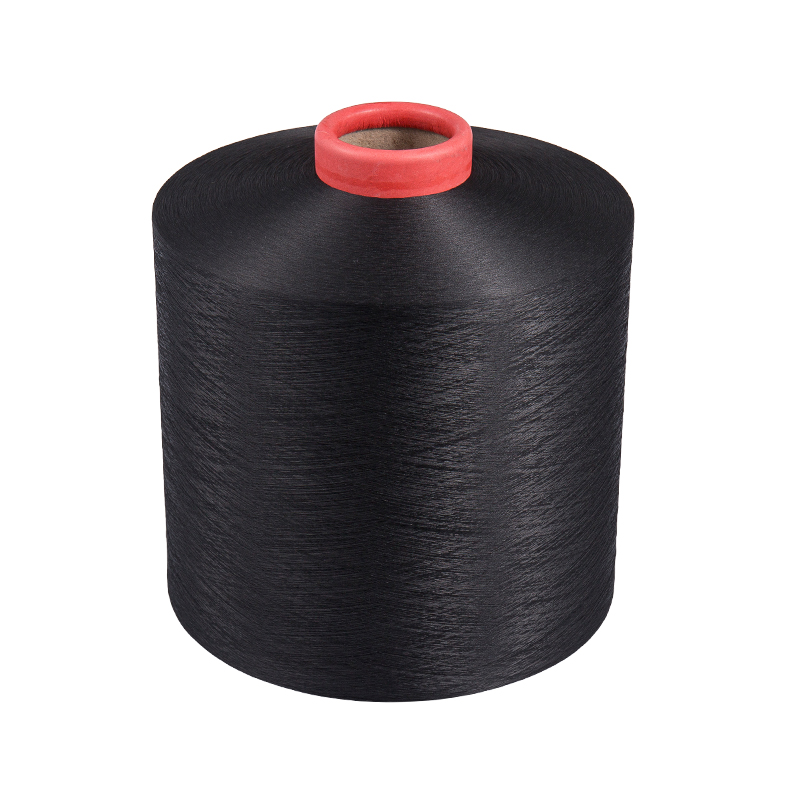 Polyester DTY noir SIM et HIM teint dans la masse Ce DTY entremêlé teint dans la masse noire bénéficie du contrôle de processus établi de longue date de Zhenyi, garantissant la cohérence des couleurs. Disponible en plusieurs deniers et niveaux de mélange, il convient aux tissus tissés ou tricotés nécessitant un noir profond avec une bonne solidité. Voir le produit →
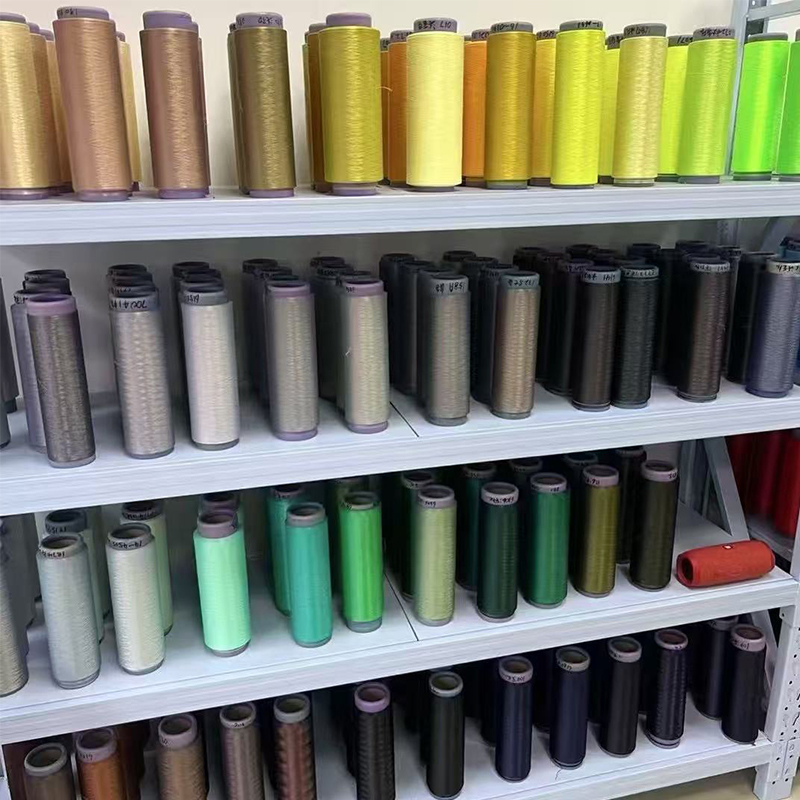 Polyester DTY coloré HIM coloré dans la masse pour nuances personnalisées Produit avec un service d'appariement d'échantillons, ce DTY hautement mélangé se décline dans des nuances comme le rouge, le jaune et le bleu. Soutenu par une fabrication à grande échelle, il offre des couleurs constantes et un approvisionnement fiable pour les applications de tissus spécialisés. Voir le produit →


CONTACTEZ-NOUS
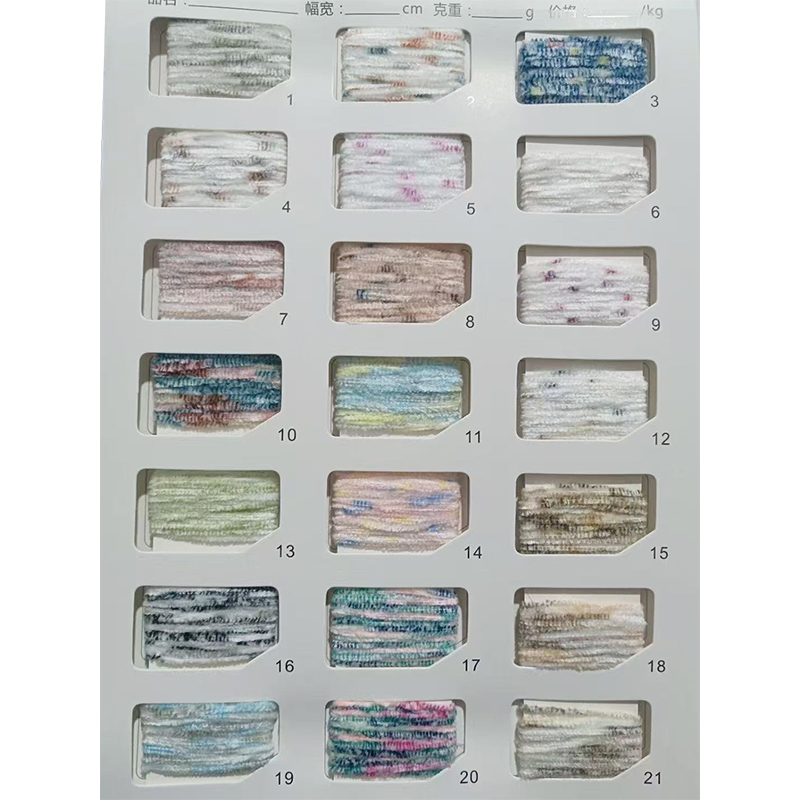
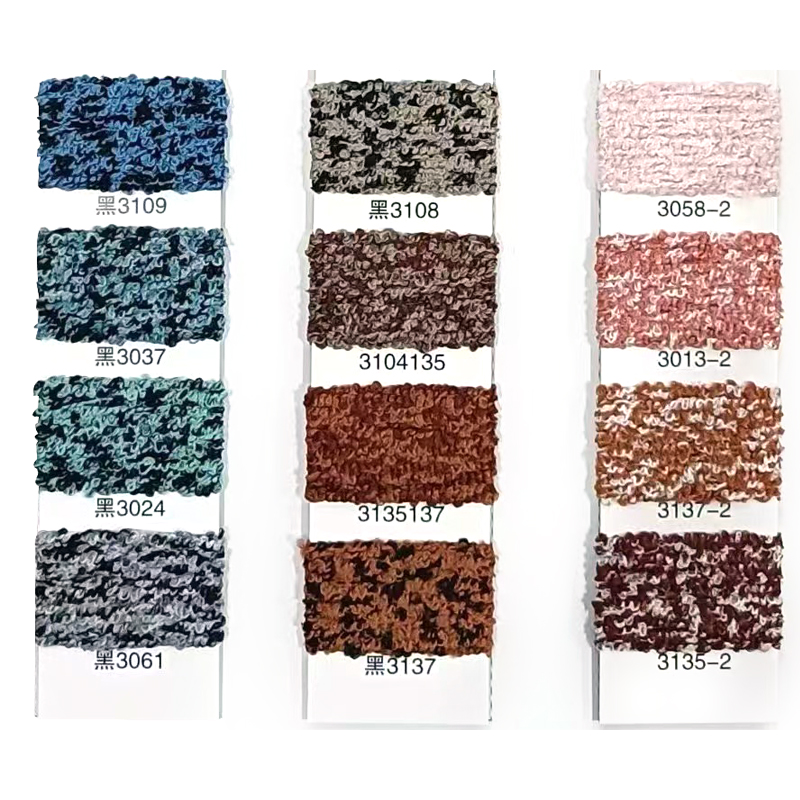
Si vous avez besoin de voir le tableau des couleurs Baoyi, obtenez un devis ou avez des questions, nous vous invitons à nous contacter en remplissant le formulaire ci-dessous.
À PROPOS
PRODUIT
CONTACTEZ-NOUS
-
 Shimen Town, Tongxiang, Jiaxing, Zhejiang, Chine.
-
 + 86-18357386869
-
 [email protected]
Copyright © Tongxiang Baoyi Textile Co., Ltd. Tous droits réservés.
